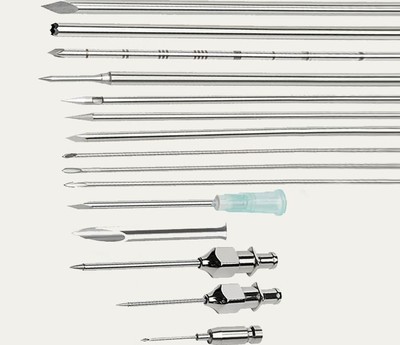
Význam hrotu jehly: mikro-socha pod 5-osou frézováním-soustružením
Apr 11, 2026
Význam hrotu jehly: „Mikro-socha“ pod 5-osým frézováním-soustružením
Ve velkolepém prostředí přesné výroby je vytvoření hrotu jehly VABB (vakuová{0}}asistovaná biopsie prsu) obdobou „limitní chirurgické operace“ prováděné v mikroskopickém světě kovu. Nejedná se o jednoduché řezání v tradičním slova smyslu, ale o mistrovské dílo, které spojuje špičkovou-technologii CNC, mechaniku tekutin a vědu o materiálech. Každý vyrobený hrot jehly je dokonalým tancem přesnosti a výkonu, řízený CNC systémem prostřednictvím víceosého propojení a koordinovaného řízení přesných nástrojů.
I. 5-Axis Linkage: Dekódování prostorové geometrie
Důvod, proč je hrot jehly VABB považován za jednu z nejobtížněji obrobitelných součástí, spočívá v její složité prostorové geometrické rekonstrukci. Přibližně 30-minutový cyklus potřebný k opracování jednoho hrotu představuje extrémní zušlechtění mikropovrchů dosažené pomocí technologie 5osého propojení.
Hroty jehel se obvykle vyznačují asymetrickými hyperbolickými nebo více{0}}úhlovými strukturami, které vyžadují nástroje k provádění úprav postoje o více{1}}stupních{2}}-volnosti v extrémně omezeném prostoru. Operátoři používají miniaturní ploché-frézy s průměrem pouze ∅0,4531 palce k provádění vysoce přesného interpolačního obrábění kolmo k hlavní řezné dráze. Hluboký význam tohoto procesu spočívá v přetváření trajektorie atomového uspořádání kovu, což nakonec představuje aerodynamický vzhled, který odpovídá aerodynamice a mechanice proražení.
Ještě přísnější jsou požadavky na přesnost polohování ±0,005 mm. Tato mikronová-kontrola na úrovni zajišťuje, že se tři kritické povrchy hrotu jehly sbíhají a tvoří souvislou,-bezstupňovou „britkou-ostrou hranu“. Pod mikroskopem se jakákoli drobná chyba polohování zesílí do fatálního mikroskopického zářezu. V lékařských aplikacích takové vady brání hladkému řezání prsní tkáně, místo toho způsobují kompresi a trhání tkáně, což vážně narušuje integritu bioptického vzorku.
II. Společný design: Uzavřená smyčka od řezání po dodávku kapaliny
Funkčnost hrotu jehly sahá daleko za pouhou „ostrost“. Jeho konstrukční provedení ztělesňuje dokonalé spojení mechanického zpracování a aplikace kapaliny.
První je přesné drážkování zářezu vzorku. Pomocí laserové ablace nebo přesných soustružnických nástrojů jsou do boku jehelní trubice vyřezány specifické úhlové drážky. Tato zdánlivě jednoduchá struktura funguje jako „dočasná záchytná komora“ pro zachycení vzorku. V okamžiku, kdy řezací čepel dokončí oddělování, aktivuje se podtlakový systém, který okamžitě zachytí zbytky tkáně a odvede je do vakuové dráhy, čímž se eliminuje riziko zbytků nebo ztráty vzorku.
Druhým je fluidní význam vnitřních kuželů a zkosení. Špička jehly prochází přesným vnitřním zkosením otvoru, což zcela eliminuje pravoúhlé-přechody. Z pohledu mechaniky tekutin to vytváří „zjednodušený vstup“, který drasticky snižuje průtokový odpor pro tkáňové buňky v rozích. Tento design účinně zabraňuje hromadění buněk a ucpávání na vnitřních stěnách, což zajišťuje klíč k nepřetržitému a účinnému vzorkování.
III. Vynikající rovnováha nauky o materiálech a stavební mechaniky
Výroba špičky jehly není pouze o tvarování morfologie; jde o posouvání výkonnostních limitů samotného materiálu.
Řízení mikrostruktury je základním aspektem. Během obrábění musí být řezné teplo přesně řízeno v kritickém rozsahu, aby se zabránilo nadměrnému růstu zrn austenitu. Nadměrné teploty mohou na povrchu jehly vytvořit „bílou leptanou vrstvu“-mikrostrukturu vyznačující se vysokou tvrdostí, ale výraznou křehkostí. Během propíchnutí je tato křehká oblast náchylná k mikroskopickému praskání, což může vést ke křehkému lomu hrotu jehly v bodech koncentrace napětí.
Zvládání zbytkového stresu je stejně důležité. Během dokončovacích operací broušení musí být rychlost posuvu brusného kotouče a průtok brusné kapaliny nastaveny v reálném čase- na základě modulu pružnosti kovu. Nesprávné parametry broušení mohou vyvolat vrstvu tahového napětí na povrchu jehly; toto vnitřní napětí se postupně uvolňuje během tepelných cyklů opakované sterilizace a používání, což způsobuje ohybovou deformaci na úrovni mikronů- a přímo ovlivňuje přímost trajektorie vpichu.
IV. Mikro-svět integrity povrchu
V nanoměřítku určuje topologická struktura povrchu hrotu jehly hranice jeho klinického výkonu.
Drsnost povrchu je řízena na úrovně Ra 0,1 μm, což odpovídá 1/800 průměru lidského vlasu. Takový hladký povrch není pouze estetický; jeho hluboká hodnota spočívá v minimalizaci poškození tkání. Během punkce vytváří drsný povrch větší tření s tkáňovými vlákny, což zvyšuje bolest pacienta a způsobuje větší extruzi buněk a mechanické poškození, což ovlivňuje přesnost patologické diagnózy.
Další technologickou baštou je příprava hran. Hrana špičky jehly není jednoduchý hrot, ale má speciálně navržený obloukový přechod v mikron{1}}měřítku. Tento poloměr je obvykle řízen mezi 5–10 μm, což zajišťuje ostrost vpichu a zároveň zabraňuje odvalování hran při setkání s kalcifikovanou tkání. Pod elektronovým mikroskopem představuje ideální hrana dokonale souvislou křivku bez mikroskopických zářezů nebo otřepů.
V. Laserové značení: Vnucování věčné identity kovu
V konečné fázi výroby poskytuje technologie laserového značení špičce jehly nesmazatelnou "ID kartu". Pomocí vysokoenergetických laserových paprsků k vyvolání lokalizované oxidace a změny barvy na kovovém povrchu mají výsledné značky extrémní odolnost proti opotřebení a korozi. Parametry laseru vyžadují přesné ovládání-nedostatečná energie má za následek nejasné značení, zatímco nadměrná energie může rozšířit tepelně-ovlivněnou zónu a potenciálně změnit místní metalografickou strukturu.
Pokročilé laserové systémy mohou vyleptat miniaturní QR kódy obsahující čísla šarží, data výroby a specifikace v oblasti o průměru menším než 1 mm. I po stovkách vysoko-teplotních a vysokotlakých-cyklů sterilizace zůstávají tyto mikronové-identifikátory čitelné, zajišťují úplnou sledovatelnost životního cyklu a splňují přísné požadavky certifikací FDA a CE.
VI. Mapování výkonu od výroby po kliniku
Mezi přesností výroby a klinickým výkonem existuje kvantifikovatelný vztah.
Data testu síly vpichu ukazují, že když odchylka úhlu hrotu jehly překročí 0,5 stupně, odpor proti vpichu se zvýší přibližně o 18 %. To ovlivňuje nejen hmatovou zpětnou vazbu chirurga, ale také přímo souvisí se stupněm poranění tkáně. Studie integrity vzorku ukazují, že vzorky biopsie získané s použitím ideálně opracovaných 5osých hrotů jehel si uchovávají o více než 30 % více neporušených acinárních struktur ve srovnání s běžnými hroty, což poskytuje spolehlivější základ pro patologickou diagnostiku.
Testování únavové životnosti odhaluje dlouhodobou hodnotu kvality výroby-. V cyklických testech simulujících klinické podmínky přesně-vyrobené hroty jehel odolávají více než 200 standardním operacím vpichu, zatímco vadné hroty často vykazují snížení výkonu již po 50–80 cyklech. Tento rozdíl se přímo promítá do rozdílů v nákladech na léčbu a bezpečnosti v prostředích s vysokou-intenzitou, jako jsou ambulantní chirurgická centra.
Závěr: Makrohodnota mikro přesnosti
Stručně řečeno, význam hrotu jehly VABB přesahuje význam běžné součásti lékařského zařízení. Jedná se o spojení multidisciplinárních znalostí v mikroskopickém měřítku-od matematické logiky CNC programování po fyzikální procesy obrábění kovů a inženýrské principy dodávání tekutin, které nakonec slouží klinickým požadavkům přesné medicíny.
Tento hrot jehly, měřící méně než 20 mm na délku, je mikrokosmem moderního výrobního systému. Jeho zrod nám říká: v oblasti lékařské techniky není žádný detail triviální. Každé zlepšení přesnosti na úrovni mikronu{3}} a každá optimalizace integrity povrchu se tiše promění v přesnější diagnózy, menší traumata a rychlejší zotavení.
Na operačním sále, kdy tento hrot jehly přesně dosáhne místa léze a odebírá vzorky tkáně neporušené, není pouze mechanickou částí plnící svou funkci; je to krystalizace kolektivní moudrosti od bezpočtu inženýrů, techniků a lékařských expertů. Toto je hluboký dialog mezi uměním výroby a vědami o živé přírodě, tichá ochrana zdraví prostřednictvím extrémního řemesla.
V budoucnu, s neustálým pokrokem ve vědě o materiálech a mikro/nano výrobní technologii, bude výroba hrotů jehel postupovat směrem k nanoměřítku. Přesto, bez ohledu na vývoj, jeho hlavní význam zůstává nezměněn: nést tíhu života s maximální výrobní přesností. V tomto smyslu je každý dokonale zrozený hrot jehly malou, ale pevnou stopou na cestě lidstva proti nemoci.