Tvarování a konečná úprava starožitných velkých-krvavých jehel
Jun 05, 2026
https://pmc.ncbi.nlm.nih.gov/articles/PMC11507497/
Výroba starožitných léčebných flebotomických kanyl s velkým vývrtem{0}} vyžadovala kompletní sadu předindustriálních nebo raných-řemeslných postupů, mnohem sofistikovanějších než běžné ruční-šicí jehly. Díky dvojitým funkčním požadavkům na velký vnitřní lumen pro vysoký-odtok krve a ostrou atraumatickou venepunkci představovala výroba přísné požadavky na strukturální integritu, hladkost vnitřního-kanálu a především geometrickou přesnost a ostrost hrotů jehel. Dekonstrukce těchto tradičních pracovních postupů odhaluje, jak se zkušení řemeslníci spoléhali na empirické-know-how, manuální zručnost a základní ruční nástroje při výrobě-kritických přesných nástrojů dlouho předtím, než bylo k dispozici CNC obrábění a vysoce{10}}přesné odměřovací zařízení.
1. Tvarování těla kanyly: Výzva jádra pro duté velké-duté trubky
Výroba polotovaru duté kanyly představovala technicky nejnáročnější fázi se dvěma hlavními způsoby zpracování starožitností:
-
(1) Metoda svařování kováním a pájením
- Vybraný plech (železo nebo uhlíková ocel) byl vytlučen do úzkých pásů a poté válcován do trubkových polotovarů. Slitina pájecí pájky na bázi mědi- byla napěchována do podélných švů, poté následovalo-ohřev ohniště na vysokou teplotu, aby se rozštěpené spoje hladce spojily. Tato technika vyžadovala mistrnou kontrolu nad teplotou ohřevu a rytmem kování; nerovnoměrná tloušťka stěny a hrubý vnitřní povrch tvořily endemické výrobní vady v důsledku omezené přesnosti procesu.
-
(2) Metoda hlubokého vrtání s pevnou tyčí, prémiová alternativa
- Pevná kovová kulatá pažba byla připevněna na primitivní stolní vrtačky nebo šnekové soupravy-poháněné lukem, s brusným smirkovým zrnem jako řezným médiem. Operátoři pomalu vyvrtali axiální hluboké otvory z jedné koncovky, aby vyhloubili polotovary kanyly. Tento přístup přinesl konzistentnější rozměr stěny a hladší vnitřní lumen, avšak spotřeboval nadměrnou práci a pracovní dobu. Hluboké-vrtání děr s vysokým poměrem délky-k-průměru často trpělo ohybem-vrtáku nebo zlomením frézy; zatímco větší velikost cílového otvoru pro klasické jehly s velkým{8}}vývrtem mírně zmírnila obtížnost vrtání, tuhost stopky vrtáku a stabilita nastavení zůstaly přísnými předpoklady.
- Ke kalibraci konečného vnějšího průměru, vnitřního otvoru a hotové délky bylo po tváření polotovaru použito tažení za studena. Jeden konec trubkovitého polotovaru- byl vypěchován na tenko pomocí kladiva a postupně protažen skrz odstupňovanou řadu otvorů tvrdých matric (včetně raných diamantových matric). Každý tah prochází podlouhlým a zmenšeným potrubím a zároveň zhutňuje vnitřní strukturu kovových zrn pro zvýšení mechanické pevnosti. Řemeslníci empiricky uspořádali sekvence rozměrů matrice, aby zajistili specifikace cílového měřidla. U pevných lancetových-krvavých fleamů převládalo kování-a-broušení: kovové bloky byly za tepla-kovány do hrubých obrysů, poté jemně{{10}mlety na rotujících kamenných brusivech, aby se vytvořil plochý nebo trojúhelníkový trokarový průřez{11}a zužující se geometrie hřídele.
2. Tvarování hrotu a honování hran: Definování řezného výkonu
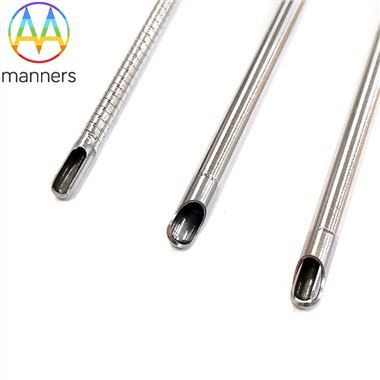
Výroba hrotů představovala nejnáročnější{0}}zručnostní základní postup. Duté hroty kanyly byly vybroušeny do úhlových jednoduchých nebo více{2}}úkosových faset v rozsahu 15 stupňů – 30 stupňů, které tvořily primární řezné hrany. Jehly byly uchyceny v ručně vyrobených upínacích přípravcích, byly pečlivě pilovány a ručně broušeny-brousky, aby se dosáhlo konzistentních úhlů zkosení a hladkých povrchů čepelí. Ostrost hran přímo řídila hladkost průniku a náhodné natržení tkáně; kvalifikovaná hotová špička byla kvalifikována, pokud byla schopna krájet kraftový papír nebo tenkou hovězí kůži při minimálním kontaktním tlaku. Nářadí s pevným hrotem bylo upraveno do ostrých kuželových nebo mnohostěnných pyramidálních profilů výhradně ruční brusnou prací. Rozlišení konečného produktu do značné míry záviselo na hmatových dovednostech jednotlivých řemeslníků a nashromážděných provozních zkušenostech.
3. Povrchová úprava a následná{1}}úprava
Následné zdokonalení zahrnovalo odstraňování otřepů, leštění pomocí plátěných kotoučů a leštící směs pro vyhlazení vnějšího pláště a snížení tření při vkládání. Vzorky uhlíkové oceli příležitostně prošly základním tepelným zpracováním kalením, aby se zpevnily řezné hrany a zlepšila se odolnost proti opotřebení. Poté, co se objevilo včasné povědomí o dezinfekci, byly hotové prémiové krevní kanyly uchovány v zakázkových dřevěných pouzdrech vyložených sametem nebo koženými váčky, aby se zabránilo povrchové kontaminaci a mechanickému poškození, což je odrazem jejich vysoké klinické hodnoty v té době.
Závěr
Od výběru surovin, tvarování polotovaru, vrtání, tažení, broušení hrotu až po konečné leštění, celý výrobní řetězec ztělesňoval trvalou snahu předprůmyslového řemeslníka o vynikající zpracování. Každá dobře -zpracovaná starožitná velká{3}} jehla pro flebotomii integrovala praktickou funkčnost, životnost a optimální dosažitelnou rozměrovou přesnost omezenou současnými výrobními limity, což představuje vynikající ruční práci, která spojuje kovoobráběcí řemeslo a primitivní chirurgické klinické požadavky. Ačkoli původní terapeutická indikace tradičního krveprolití byla vyřazena moderní medicínou{5}}založenou na důkazech, vytrvalá snaha starověkých řemeslníků o rozměrovou přesnost, ostrost řezu a funkční spolehlivost přetrvává jako základní duchovní původ současné filozofie výroby zdravotnických prostředků.